Лазерный сварочный аппарат видео работы: как оценить процесс сварки и качество соединения
2026-09-30
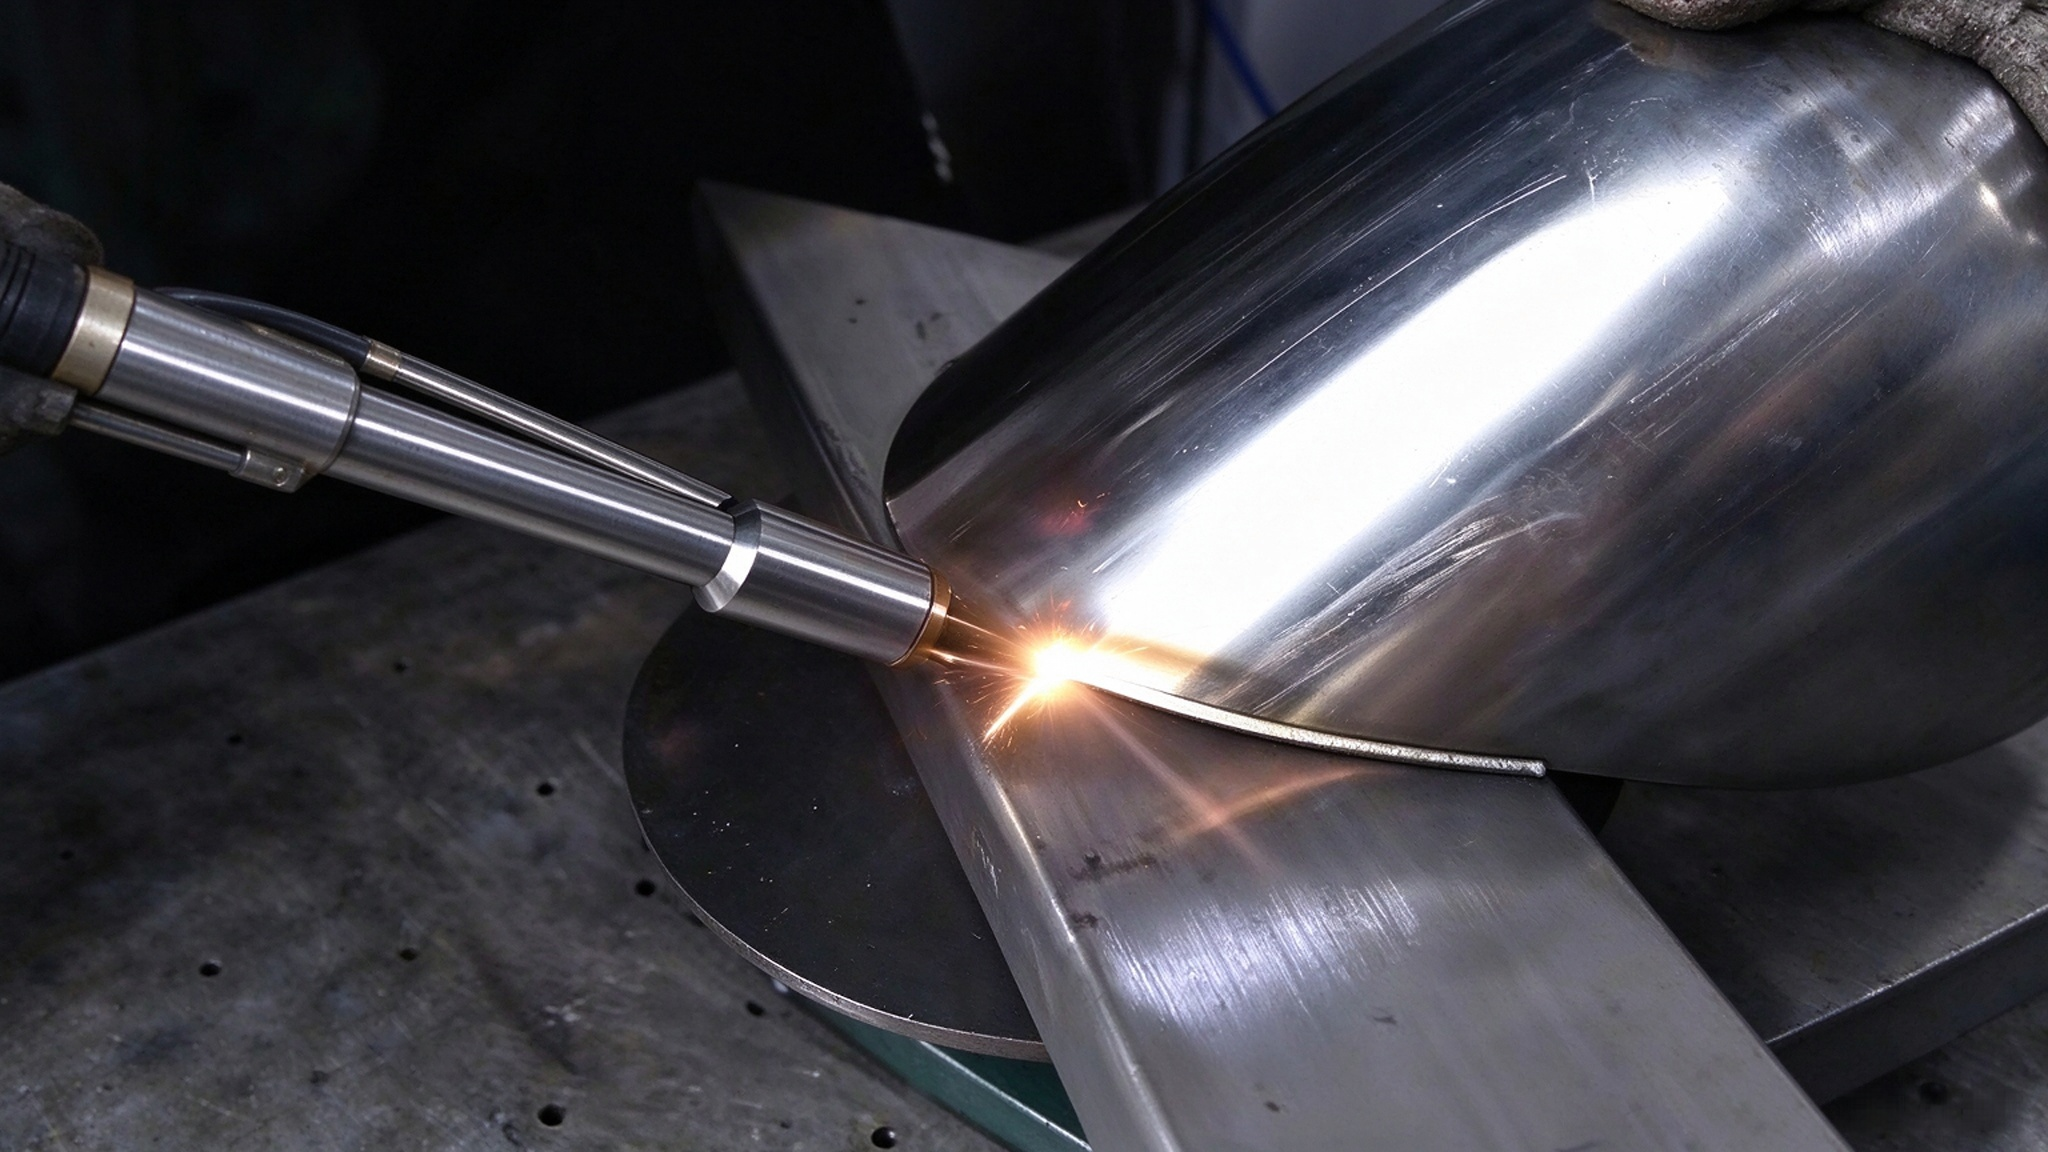
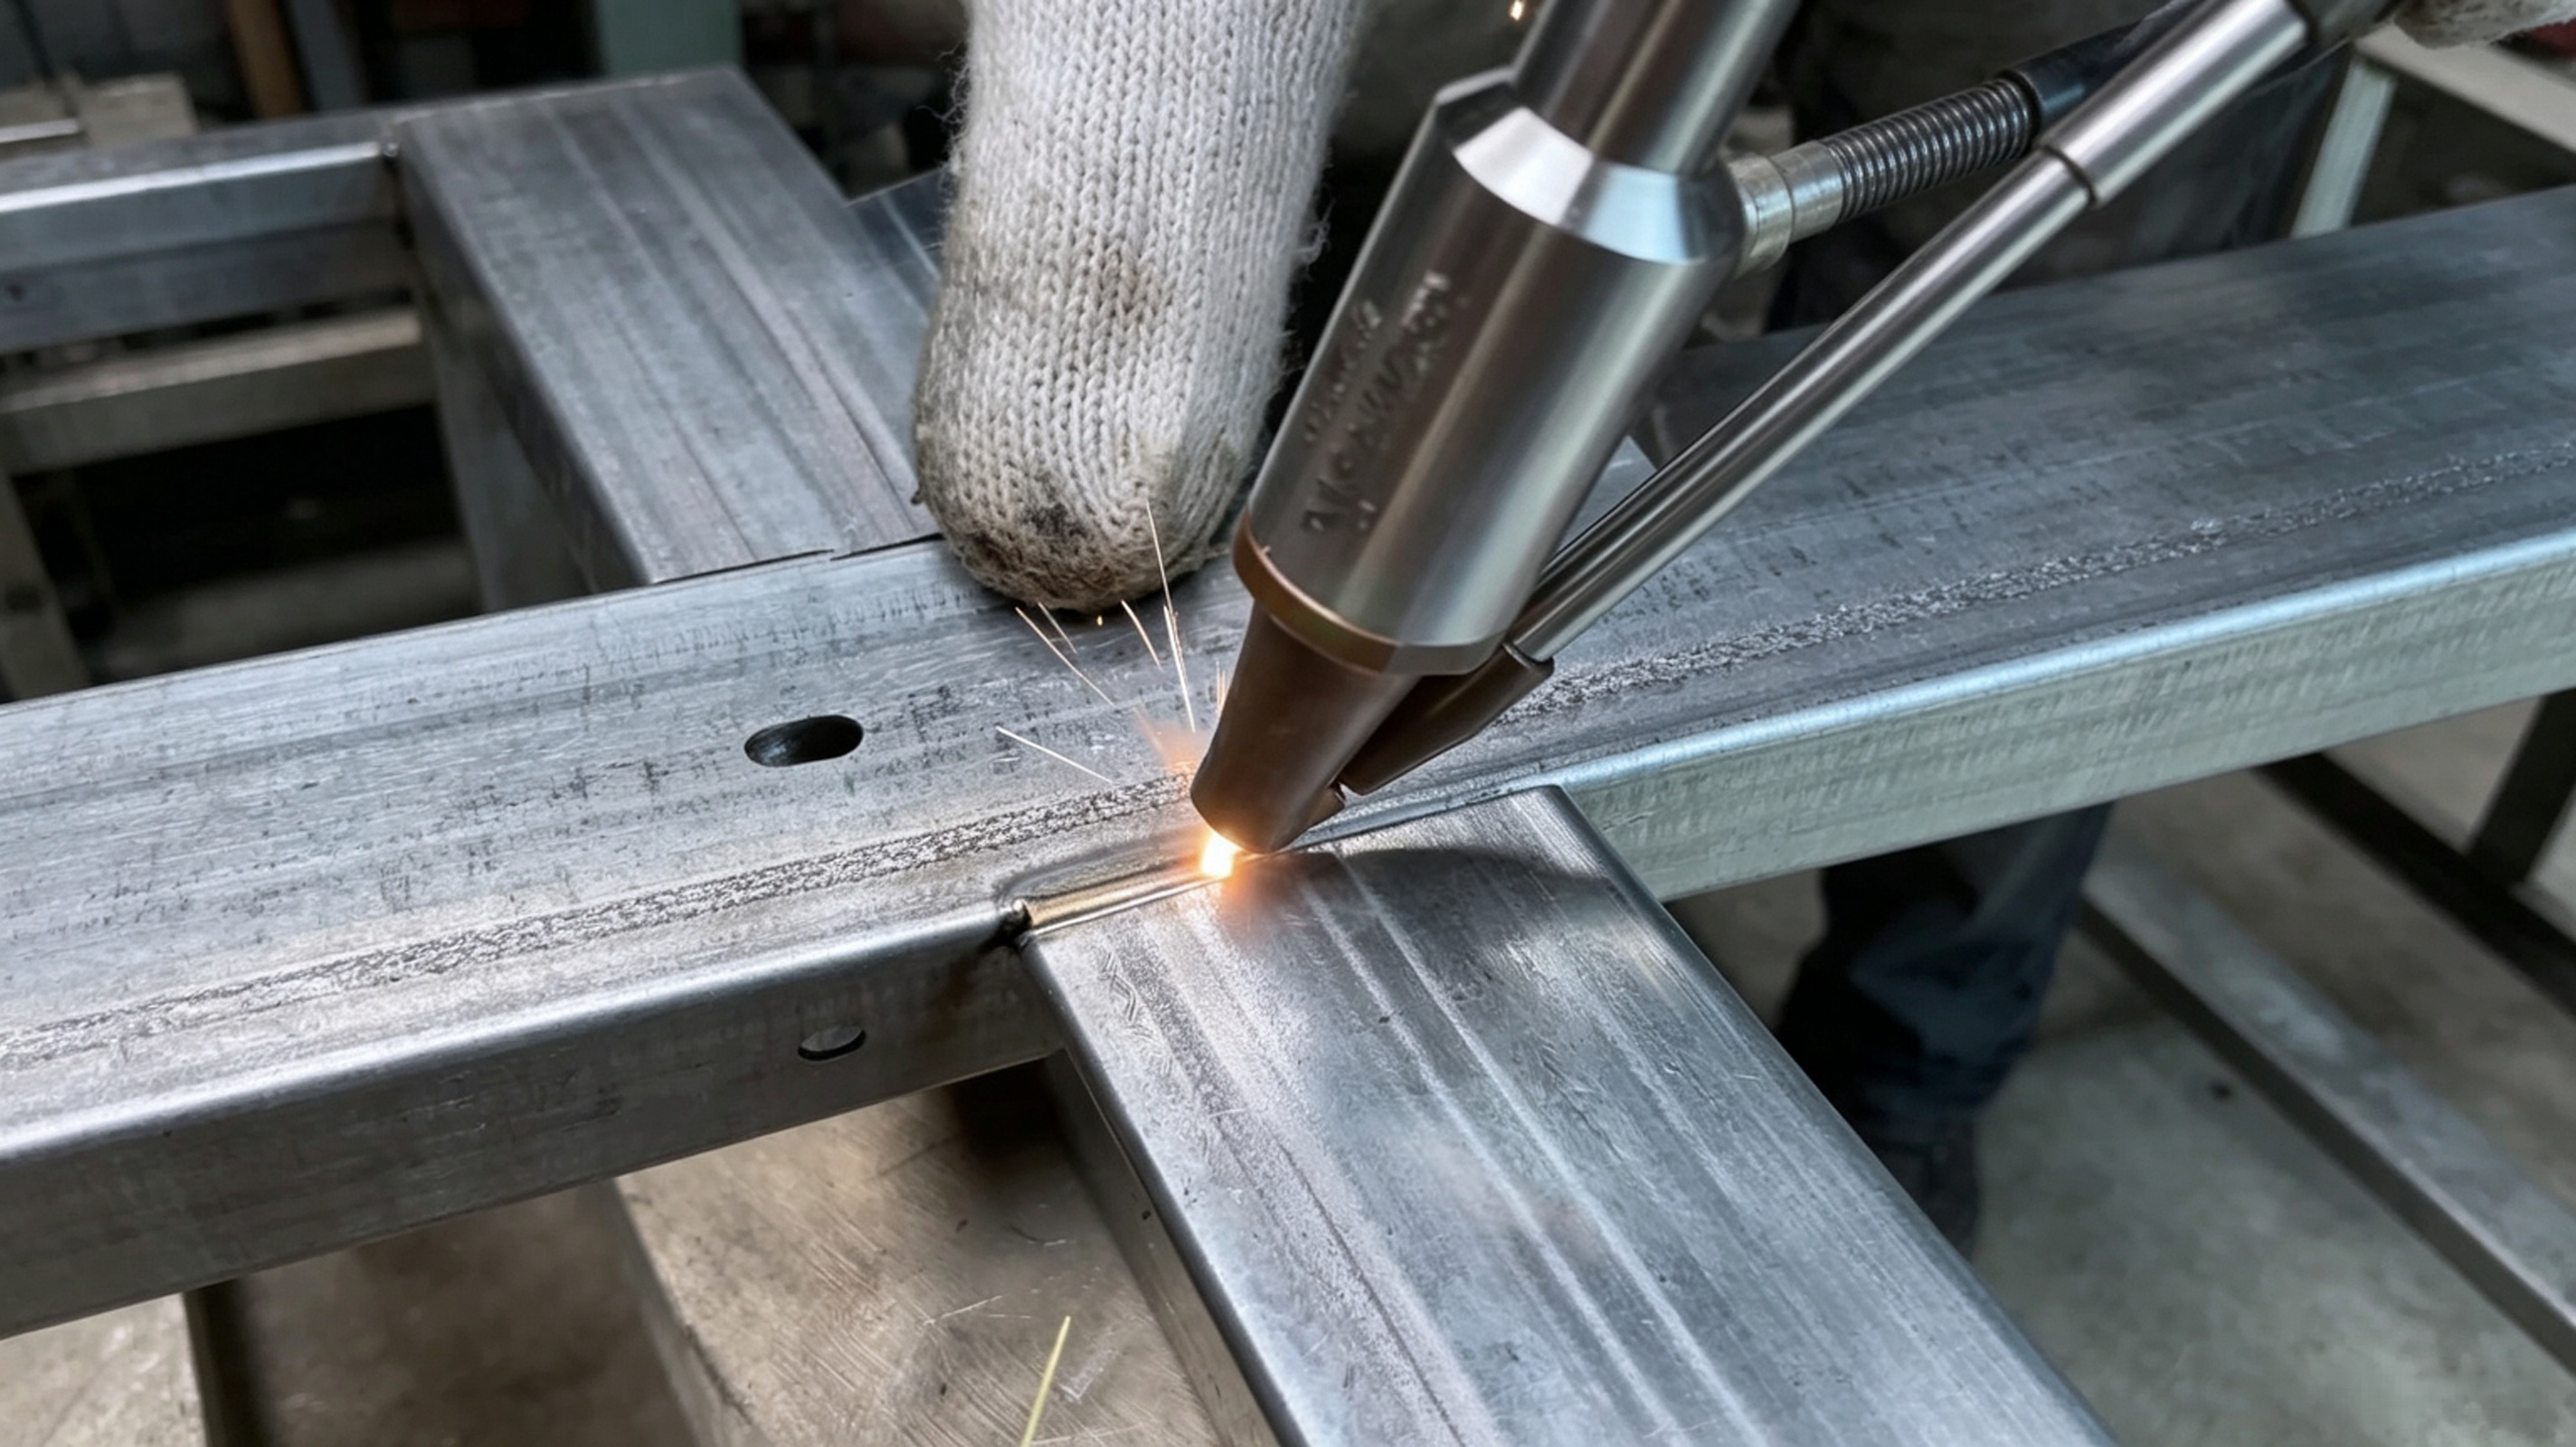
При выборе оборудования для лазерной сварки специалисту важно увидеть не только внешний вид установки, но и сам рабочий процесс. Поэтому запрос лазерный сварочный аппарат видео работы имеет практический смысл для технологов, инженеров и специалистов по закупкам: по видеозаписи можно предварительно оценить характер формирования сварочной ванны, движение лазерной головки, поведение материала в зоне воздействия и внешний вид готового соединения.
Однако видеодемонстрация не заменяет технологические испытания. Один и тот же принцип лазерной сварки может применяться для разных металлов и конструкций, но конкретный режим определяется материалом, толщиной, геометрией соединения, состоянием поверхности и требованиями к готовой детали. Поэтому видео следует рассматривать прежде всего как способ понять технологию, а окончательную пригодность оборудования подтверждать практическими пробными сварками.
Что происходит во время лазерной сварки
Основой процесса является локальное воздействие сфокусированного лазерного излучения на поверхность детали. Энергия передается в небольшую область, металл нагревается и переходит в расплавленное состояние. При перемещении лазерного луча расплавленная зона постепенно охлаждается и формирует сварной шов.
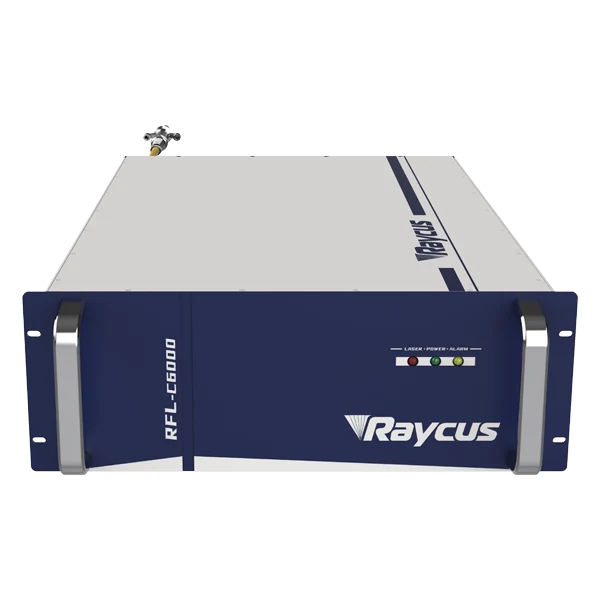
В промышленном оборудовании для этой задачи может использоваться волоконный лазер. Излучение передается к рабочей головке через оптическую систему, после чего фокусируется на поверхности соединяемых деталей. Конструкция оборудования позволяет организовать контролируемое перемещение луча относительно заготовки и использовать различные схемы сварки в зависимости от конфигурации изделия.
При определенных условиях в металле формируется глубокая зона проплавления. Важным технологическим вопросом становится соотношение между глубиной проплавления и шириной шва. Слишком небольшое тепловложение может привести к неполному соединению, а чрезмерное воздействие способно увеличить зону термического влияния и изменить геометрию детали.
Именно поэтому при оценке процесса необходимо смотреть не только на яркость лазерного излучения или скорость движения головки. Для инженера гораздо важнее стабильность сварочной ванны и результат после охлаждения металла.
Как правильно анализировать видео работы оборудования
Хорошая видеодемонстрация позволяет обратить внимание сразу на несколько этапов.
Сначала оценивается подготовка деталей и их взаимное положение. Лазерная сварка требует достаточно точного совпадения соединяемых поверхностей. Если между деталями имеется значительный зазор или кромки подготовлены неравномерно, стабильность процесса может ухудшаться.
Затем рассматривается момент формирования сварочной ванны. Важно, чтобы процесс проходил без заметных резких изменений, связанных с нестабильным взаимодействием лазерного излучения и металла. При автоматизированной сварке дополнительно оценивается траектория движения рабочей головки.
После завершения прохода необходимо обратить внимание на полученный шов. Его внешний вид является только одним из признаков результата. Для ответственных деталей требуется дополнительный контроль, который может включать визуальную проверку, исследование поперечного сечения, измерение геометрии и другие методы, соответствующие назначению изделия.
Таким образом, лазерный сварочный аппарат видео работы полезен прежде всего как первый этап оценки технологии. По нему можно понять организацию процесса, но нельзя только по видеозаписи делать окончательный вывод о прочности или соответствии соединения требованиям конкретного изделия.
Металлообработка: точность соединения и контроль нагрева
В обычной металлообработке лазерная сварка может использоваться при изготовлении корпусов, панелей, рам, кронштейнов, кожухов и других металлических конструкций. Здесь одним из преимуществ локального теплового воздействия является возможность ограничивать область нагрева по сравнению с процессами, при которых тепло вводится в деталь на более широкой зоне.
Для тонколистовых деталей это особенно важно, поскольку избыточное тепловложение может способствовать деформации. Но сама по себе лазерная технология не исключает деформаций полностью. Их вероятность зависит от конструкции изделия, последовательности сварочных операций, фиксации деталей, материала и выбранного режима.
Поэтому технологическая отработка обычно начинается с образцов. После выполнения пробных швов специалисты оценивают их внешний вид, геометрию и, при необходимости, внутреннюю структуру. Такой подход позволяет определить рабочий диапазон параметров до перехода к серийному производству.
Автомобильное производство: повторяемость технологической операции
В автомобильной промышленности большое значение имеет стабильность повторяющихся операций. Если одинаковая деталь производится серийно, ручное воспроизведение движения инструмента может быть заменено автоматизированной траекторией.
Лазерная сварка хорошо сочетается с автоматизацией. Рабочая головка может перемещаться по заданной траектории, а сварочная операция включается в общий производственный цикл. При этом автоматизация должна начинаться с правильно отработанного технологического процесса. Если исходный режим выбран неправильно, автоматическое повторение не устранит проблему.
При изготовлении металлических деталей автомобиля и комплектующих могут иметь значение внешний вид шва, точность соединения, минимизация деформации и возможность последующей обработки. Поэтому при внедрении оборудования необходимо оценивать не отдельный сварочный проход, а всю последовательность: установка детали, фиксация, сварка, охлаждение, контроль и последующие операции.
Фурнитура, сантехнические изделия и кухонное оборудование
Для производства металлической фурнитуры, сантехнических изделий и элементов кухонного оборудования важна не только механическая целостность соединения, но и состояние поверхности после сварки.
Например, при работе с нержавеющей сталью дальнейшая обработка может включать шлифование, полирование или другие операции. Чем лучше контролируется форма сварного соединения, тем проще учитывать его в последующем технологическом маршруте.
Для кухонных моек, рабочих поверхностей, металлических емкостей и корпусов оборудования также может иметь значение герметичность соединения. В таком случае визуальная оценка шва является только начальной проверкой. Конкретный метод контроля выбирается с учетом конструкции и назначения изделия.
В производстве сантехнической и хозяйственной фурнитуры дополнительно может потребоваться аккуратное соединение небольших элементов. Здесь становится важной точность позиционирования лазерной головки и стабильность движения по заданной траектории.
Прецизионные приборы и электротехнические компоненты
При сборке небольших металлических деталей и корпусов электронного или электротехнического оборудования задача несколько отличается от сварки крупной конструкции. На первый план может выходить ограничение зоны нагрева и сохранение геометрии соседних элементов.
Локальное воздействие лазера позволяет концентрировать энергию в области соединения, но конкретный результат зависит от материала и размеров детали. Поэтому для тонких компонентов особенно важно заранее проверить режим на образцах.
В электротехническом производстве лазерная сварка может рассматриваться при изготовлении металлических корпусов, защитных элементов, конструктивных деталей и других компонентов, где требуется аккуратное соединение. При этом само сварное соединение должно оцениваться в контексте всей конструкции: последующей сборки, механической обработки, покрытия, герметизации и условий эксплуатации.
Отдельный вопрос — качество сварного шва
Нельзя оценивать лазерную сварку только по тому, насколько аккуратно выглядит поверхность. Для производственного процесса значение имеют глубина проплавления, форма соединения, отсутствие недопустимых дефектов и соответствие требованиям конкретной конструкции.
При необходимости выполняется исследование поперечного сечения образца. Оно позволяет увидеть реальную форму сварного соединения и определить, насколько глубоко произошло расплавление материала. Для ответственных изделий могут применяться дополнительные методы неразрушающего или разрушающего контроля в соответствии с принятой технологией.
Зона термического влияния также представляет интерес для технолога. Она формируется рядом со сварным соединением вследствие нагрева и последующего охлаждения материала. Ее состояние зависит от режима сварки и свойств металла, поэтому при разработке технологии необходимо учитывать не только внешний вид шва, но и изменения материала вокруг него.
От демонстрации к промышленной эксплуатации
Для предприятия, которое рассматривает промышленное лазерное оборудование, видеозапись работы полезна на предварительном этапе. Она помогает понять принцип движения инструмента, особенности формирования сварочной ванны и организацию рабочего процесса.
Но перед закупкой оборудования для серийного производства целесообразно сформировать конкретное техническое задание. В нем должны быть указаны материалы, типы соединений, размеры деталей, требования к шву, последующие технологические операции и способы контроля.
После этого можно проводить пробную сварку на материалах, максимально близких к реальным производственным заготовкам. Полученные образцы исследуются и сравниваются с требованиями предприятия. Такой подход особенно актуален для производителей промышленного оборудования, электротехнических изделий, автомобильных компонентов и металлических конструкций.
Для поставщиков, дистрибьюторов и OEM-партнеров результаты таких испытаний также имеют больше практической ценности, чем универсальная демонстрация. Они позволяют обсуждать оборудование применительно к конкретной производственной задаче.
Лазерная сварка как часть автоматизированного производства
Развитие промышленной лазерной техники идет в направлении более тесного объединения источника излучения, оптики, системы управления, позиционирования и автоматизированной оснастки. Такая光电一体化 система позволяет включать сварочную операцию в производственную линию и связывать ее с другими этапами изготовления изделия.
Для предприятий, связанных с металлообработкой, энергетическим оборудованием, электротехническим производством и приборостроением, это означает переход от отдельной сварочной операции к управляемому технологическому процессу.
В российской промышленной среде развитие фотоники и промышленной лазерной техники также связано с формированием специализированных производственных компетенций и развитием таких направлений, как «Фотонные технологии», промышленная автоматизация и оптико-электронные системы. Компании, работающие в сфере промышленного лазерного оборудования, включая Wuhan Duya, могут рассматриваться в рамках этого общего технологического направления без привязки к конкретным характеристикам оборудования, которые должны подтверждаться отдельно.
Что важно проверить перед внедрением
Перед переходом к серийному использованию лазерного сварочного оборудования стоит ответить на несколько практических вопросов:
- какие материалы и толщины необходимо сваривать;
- какие типы соединений используются в производстве;
- какая глубина проплавления требуется;
- насколько критична зона термического влияния;
- необходима ли автоматическая подача и позиционирование деталей;
- потребуется ли последующая шлифовка или другая обработка;
- каким способом будет проверяться готовый сварной шов.
Такой перечень помогает избежать ситуации, когда оборудование выбирается только по демонстрационному видео или общему описанию технологии.
В конечном итоге лазерный сварочный аппарат видео работы следует воспринимать как средство предварительной технической оценки, а не как самостоятельное доказательство пригодности оборудования. Реальная эффективность лазерной сварки определяется тем, насколько точно технологический процесс соответствует конкретному материалу, конструкции и требованиям производства.
Для металлообработки, автомобильных компонентов, сантехнической и кухонной продукции, электротехнических изделий и прецизионных деталей ключевыми остаются управляемое тепловложение, стабильное формирование шва, контроль проплавления и возможность повторяемого выполнения операции. Именно эти параметры следует проверять при практических испытаниях, прежде чем переводить технологию в серийное производство.